


Patronfyldning er det mest sekvensfølsomme trin i aseptisk produktion af små volumer. Beholderen ankommer uden bund, er forseglet i begge ender, og alle opstrømsparametre - bobleindfangning, vakuumniveau, krympemoment - føres direkte ind i fyldningsnøjagtighed og beholderlukningsintegritet. Denne guide går gennemfarmaceutisk patronfyldningproces trin for trin, de aseptiske forhold, hvert trin kræver, og udstyrsspecifikationerne, der er værd at bekræfte, før en linje specificeres eller en leverandør vælges.
Nøgle takeaways
- En patron fyldes og forsegles to gange, så beholderens orientering og propposition betyder lige så meget som pumpens nøjagtighed.
- Bobleindfangning, ikke pumpepræcision, er normalt grænsen for afvisning af synlige partikler.
- Vakuumprop kontrollerer headspace gas og stopsæder; begge har brug for deres egne valideringsparametre.
- Formatfleksibilitet, barrieregrænseflade og inspektionsomfang er tre elementer, der er dyre at tilføje efter installationen.
På denne side
1. Hvad adskiller patronfyldning fra hætteglas- eller PFS-fyldning
2. Den farmaceutiske patronpåfyldningsproces, trin for trin
3. Aseptiske krav: ISO 5, RABS og isolator afvejninger
4. Tjekliste for udstyrsspecifikationer
5. Almindelige fejltilstande og hvordan man verificerer dem
6. FAQ
Hvad gør patronfyldning forskellig fra hætteglas- eller PFS-fyldning
Et hætteglas er en kop: en åben ende, en stabil base, en forsegling. En forfyldt sprøjte tilføjer et nåleskjold og en stempelstang, men er stadig fyldt gennem en enkelt åben ende. En patron er et lige rør med tætninger i begge ender - en stempelprop ved halen, en aluminiumshætte over et skillevæg ved hovedet - hvilket er grunden til, at operatører beskriver formatet som en injektor uden base.
To konsekvenser følger. Containeren har et højt tyngdepunkt og næsten ingen fodaftryk, så den er ustabil under afkrydsning og transport med linjehastighed. Og fordi haletætningen ofte placeres før påfyldning, er beholderen effektivt åben i bunden under en del af cyklussen, hvilket ændrer, hvordan luft kommer ind, og hvordan den fortrænges.
Beholdergeometri og to-forseglingslogikken
Geometrien dikterer også inspektionsstrategien. En prop, der er let vippet eller ikke sidder helt fast, er normalt usynlig i det øjeblik, det sker; det dukker først op senere som en tætningsfejl efter krympning eller transport. Det er grunden til, at stop-position syntjek hører hjemme i påfyldningstrinnet frem for i den endelige inspektion. For en køber er geometrien også specifikationens udløser: en biofarmaceutisk patronpåfyldningsproces skal kontrollere orientering, boblemedrivning og to lukninger, hvor en hætteglaslinje styrer den ene.
|
Format |
Tætninger til at lukke |
Typisk fyldevolumen |
Dominerende procesrisiko |
|
Hætteglas |
En (prop plus crimp) |
1-20 ml |
Stopsæde, headspace oxygen |
|
Forfyldt sprøjte |
To (stempel, nålebeskytter eller spidshætte) |
0,5-20 ml |
Nåle-skjold integritet, stempelstang indsættelse |
|
Patron |
To (halestempel, hovedhætte med skillevæg) |
0,2-5,0 ml |
Bobleindfangning, propdybde, krympemoment |
Kun typiske områder - bekræft arbejdsområdet i forhold til din egen beholdertegning og lukningsspecifikation.
Den biofarmaceutiske patronpåfyldningsproces, trin for trin
Uanset om beholderen ankommer som en klar til brug (RTU) rede og kar eller som vasket og depyrogeneret bulk, følger patronfyldningsprocessen den samme sekvens: beholderoverførsel og orientering, fyldning, vakuumprop, aluminiumshætteforsegling, in-line inspektion. På mange linjer placeres et halestempel før påfyldning, hvilket er det, der gør røret til en bundløs sprøjte.
1. Beholderhåndtering: rede, kar og orienteringskontrol
Containerhåndtering er det første kontrolpunkt og det, der oftest er underspecificeret. En centrifugal unscrambler kombineret med vibrationsorientering eller synsbaseret positionering holder røret oprejst og reducerer flaske-til-flaske-kontakt under overførsel. For RTU-formater har karåbning, redeekstraktion og overfladedekontaminering brug for deres egne parametre: partikelgenerering under filmfjernelse, overførselsvejen ind i den kritiske zone og - hvor en isolator bruges - integriteten og dekontamineringsvalideringen af overførselsgrænsefladen.
2. Påfyldning: boblekontrol og dosisnøjagtighed
I en biofarmaceutisk patronfyldningsproces sidder fyldninger typisk mellem 0,2 ml og 5,0 ml, og produktet er normalt en forskydningsfølsom, skumtilbøjelig protein-, peptid- eller polymeropløsning. Ved hastighed støder strålen fra påfyldningsnålen ind på væskeoverfladen og medfører luft; de resulterende mikrobobler påvirker både det leverede volumen og det synlige partikelresultat ved inspektion.
To modforanstaltninger er standard. In-line vakuumafgasning sænker belastningen af opløst gas, før produktet når nålen. Væskeniveau-følgende fyld hæver nålen i takt med at niveauet stiger, så påvirkningen på overfladen reduceres. For produkter med høj viskositet såsom hyaluronsyre er fjernelse af bobler sværere, og kombinationen af vakuumfyldning med et pumpehus med lav forskydning bliver nødvendig frem for valgfri.
På doseringssiden tilbyder keramiske stempelpumper slidstyrke og lav forskydning, og doseringsnøjagtigheden skal normalt holdes inden for ±1 %. Peristaltiske muligheder bytter noget af denne præcision ud med en engangsstrømningsvej og en lettere rengøringsvalideringsbyrde - en afvejning, der bør afgøres i forhold til produktkarakteristika og batchplan, ikke på prisen alene.
3. Vakuumprop: hvad undertrykket faktisk gør
Atmosfærisk prop skubber proppen ind i den åbne hals. Vakuumprop trækker først et undertryk inde i beholderen og sætter derefter proppen på plads, som evakuerer resterende headspace-gas og lader proppen sidde tæt mod væggen. Den praktiske fordel er en lavere risiko for proppens tilbageslag og ufuldstændig tætning forårsaget af indespærret gas.
Tre parametre skal bekræftes under proceskvalifikationen: kontrolområdet og stabiliteten af vakuumniveauet, ensartetheden af siddekraften og konsistensen af stopperpositionen efter at have siddet. For iltfølsomme produkter hører gasudskiftning - typisk nitrogenrensning før evakuering - og det resulterende resterende iltmål i det samme parametersæt, ikke i en separat diskussion.
4. Aluminiumshætteforsegling og tætningsintegritet
Låget lukkes ved skruelåg eller krympning - den anden halvdel af patronfyldnings- og forseglingssekvensen - og kvaliteten af denne lukning bestemmer beholderlukningens integritet i hele holdbarheden. Et afdækningssystem bør overvåge og registrere drejningsmoment eller krympekraft på hver cyklus, så den mekaniske modstand kan aflæses og tætningsdefekter holdes inden for en defineret tolerance.
Hætter med lille diameter sidder i et smalt drejningsmomentvindue, og referenceværdien bør komme fra hætteleverandørens valideringsdata plus dine egne forsøg snarere end fra en generisk tabel. Integritet efter forsegling verificeres normalt ved højspændingslækagedetektion, mikrobiel nedsænkning eller farvestofindtrængning, hvilket bekræfter, at elastomeren er blevet komprimeret mod glasflangen i det omfang, farmakopémetoden kræver.
5. In-line inspektion: vægt, stopposition, headspace oxygen
Inspektion kører sideløbende med processen snarere end efter den. Et typisk skop dækker fyldvægt ved højpræcisionsvejecelle- eller lasermåling, stoppositionssyn, headspace-restilt, hvor det er relevant, og genkendelse af kosmetiske defekter.
Vægtverifikation pr. beholder afviser enheder uden for tolerance og, lige så vigtigt, producerer de trenddata, der bruges til at planlægge forebyggende vedligeholdelse på doseringspumperne. Stop-position vision bør behandles som et obligatorisk tjek på patron linjer: fejlen er billig at fange her og dyr at opdage som en lækage senere.
Aseptiske krav: ISO 5, RABS og Isolator Trade-offs
Defarmaceutisk patronfyldningProcessen er per definition aseptisk, og barrierebeslutningen former hele linjen. Påfyldning, tilstopning og forsegling sidder normalt inde i en laminar-flow hætte eller et begrænset adgangsbarrieresystem (RABS) eller isolator, med HEPA-filtreret lodret ensrettet luftstrøm, der bibeholder ISO 5 renhed som defineret i ISO 14644-1, mod et kontrolleret baggrundsmiljø.
At vælge en isolator er ikke kun et spørgsmål om, hvordan renligheden opretholdes. Den fikserer også handskeport-layout, overførselskammerkonfiguration, valideringsstrategien for en in-line steriliseringscyklus såsom fordampet hydrogenperoxid og baggrundstrykkaskaden. Tre punkter er værd at afgøre i den tekniske aftale: om påfyldningsmaskinens fodaftryk faktisk matcher barriereåbningen, om laminært flow forstyrres af mekanismen i bevægelse, og om røgundersøgelser under dynamiske forhold bekræfter luftstrømsmønsteret inde i barrieren.
Produktkontaktstrømningsveje skal enten rengøres på stedet og steriliseres på stedet eller modulære grænseflader, der hurtigt kan demonteres og autoklaveres. Materialecertifikater og kompatibilitetsdata for pumper, ventiler, slanger og tætninger bør lukkes ude ved designkvalifikation - ikke udskydes til idriftsættelse.
Nøjagtighed og stopkvalitet kan ikke bevises på en ubelastet maskine. Verifikation bør bruge renset vand og en placebo, der matcher viskositeten af det faktiske produkt, køres over flere på hinanden følgende fyldninger, med relativ standardafvigelse beregnet pr. kanal. Stoppens vakuumniveau og indføringsdybde kontrolleres med en dedikeret måler, der måler den samlede position af proppen inde i røret, fordi den dimension styrer, om en pen-injektor drivstang senere vil forstyrre den.
Tjekliste for udstyrsspecifikationer
De fleste specifikationshuller forekommer ved kanterne af en formatfamilie: det mindste volumen i serien, det højeste viskositetsprodukt, det format, der blev tilføjet sidst. Tabellen nedenfor er det minimumssæt, der er værd at skrive ind i en brugerkravspecifikation for en biofarmaceutisk patronpåfyldningsproces.
|
Parameter |
Hvad skal specificeres |
Referencepunkt |
|
Fyld volumen område |
Laveste og højeste lydstyrke på tværs af alle formater |
Bekræft den lave ende under belastning, ikke ved nominel |
|
Doseringsnøjagtighed |
Afvigelse pr. kanal under kontinuerlig belastning |
±1 % eller tættere for små mængder biologiske lægemidler |
|
Doseringsprincip |
Pumpetype, produktkontaktmaterialer, forskydningsprofil |
Keramisk stempel til lav forskydning; peristaltisk til engangsstier |
|
Vakuum kontrol |
Rækkevidde, stabilitet og logning pr. cyklus |
Iltfølsomme produkter har brug for det strammeste bånd |
|
Stopper dybde |
Målemetode og tolerance |
Interferens med pen-injektor drivstang |
|
Hættemoment eller krympekraft |
Overvågning, optagelse, alarmgrænser |
Small caps: smalt vindue, leverandørdata plus forsøg |
|
Barrieresystem |
RABS eller isolator, handskeporte, VHP-cyklus, baggrund |
Luftstrøm uforstyrret af mekanismens bevægelse |
|
In-line inspektion |
Vægt, stopposition, headspace oxygen, kosmetik |
Afvis mekanismens omfang og dataopbevaring |
|
Formatfleksibilitet |
Patron, PFS og hætteglas på én platform |
Skift tid og format-del tæller |
Almindelige fejltilstande og hvordan man verificerer dem
Nedenstående fejltilstande tegner sig for de fleste af de afvigelser, der opstår under en kvalificering af en farmaceutisk patronfyldningsproces; hver enkelt har en verifikationsmetode, der hører hjemme i protokollen i stedet for i en fejlfindingslog.
Bobler og synlige partikler.Normalt spores til indesluttet luft snarere end til pumpefejl. Bekræft med in-line vakuumafgasning, væskeniveau-følgende fyldning og en flow-vej med lav forskydning - bekræft derefter på placebo-kørsler ved produktionshastighed, ikke ved halv hastighed.
Vippede eller ikke-siddende propper.Usynlig på tankstationen, dødelig ved lækagetesten. Bekræft med stop-position vision på hver enhed og en periodisk destruktiv kontrol af samlet dybde.
Under- eller overspændte hætter.Begge producerer tætningsfejl i modsatte retninger. Bekræft med drejningsmomentovervågning på hver cyklus, korreleret med højspændingslækagedetektion eller farvestofindtrængning.
Container vælter under overførsel.Et håndteringsproblem med et tankstationssymptom. Bekræft med synsbaserede orienteringstjek og gennemgang af styreskinnekontaktpunkter ved maksimal linjehastighed.
Resterende ilt over målet.Ofte et problem med gasudskiftning, ikke et vakuumproblem. Bekræft med headspace-analyse på tværs af batchen og en dokumenteret nitrogenudrensningsprofil.
FAQ
Hvordan fungerer en patronpåfyldningsmaskine?
I enfarmaceutisk patronfyldningproces beholderen er et to-endet rør: patroner orienteres og overføres til den kritiske zone, doseres gennem en nål, lukkes med en prop - under vakuum i de fleste aseptiske linjer - og lukkes med en aluminiumsforsegling, med fyldvægt og propposition kontrolleret på linje.
Hvad er forskellen mellem vakuum og atmosfærisk prop?
Atmosfærisk prop presser proppen ind i halsen ved omgivende tryk. Vakuumprop evakuerer først beholderen, som fjerner resterende headspace-gas og sætter proppen tættere mod væggen, hvilket reducerer risikoen for tilbagespring og ufuldstændig tætning.
Hvad betyder RTU ved patronfyldning?
Klar til brug: beholderen ankommer præsteriliseret i en rede inde i et forseglet kar, så linjen udfører ingen vask eller depyrogenering. Afvejningen går til karåbning, dekontaminering af overførselsgrænsefladen og leverandørkvalificering.
Hvilken doseringsnøjagtighed er opnåelig ved patronfyldning?
For biologiske lægemidler med lille volumen er ±1 % eller tættere det normale mål for en keramisk stempelpumpe, verificeret pr. kanal under belastning med en produktmatchet placebo i stedet for med vand alene.
Kan én linje håndtere patroner, PFS og hætteglas?
Ja – platformsbaserede maskiner deler servobevægelse, dosering og inspektion på tværs af de tre formater, med formatdele ændret pr. container. Skiftetid og antallet af formatdele er de to tal, der skal fastgøres før bestilling.
Standarder refereret
ISO 14644-1 - renrumsklassificering efter luftbårne partikelkoncentration
USP 〈1207〉 - evaluering af beholderlukningsintegritet for sterile produkter
EU GMP Annex 1 - fremstilling af sterile lægemidler
Angivelse af en patronpåfyldningslinje
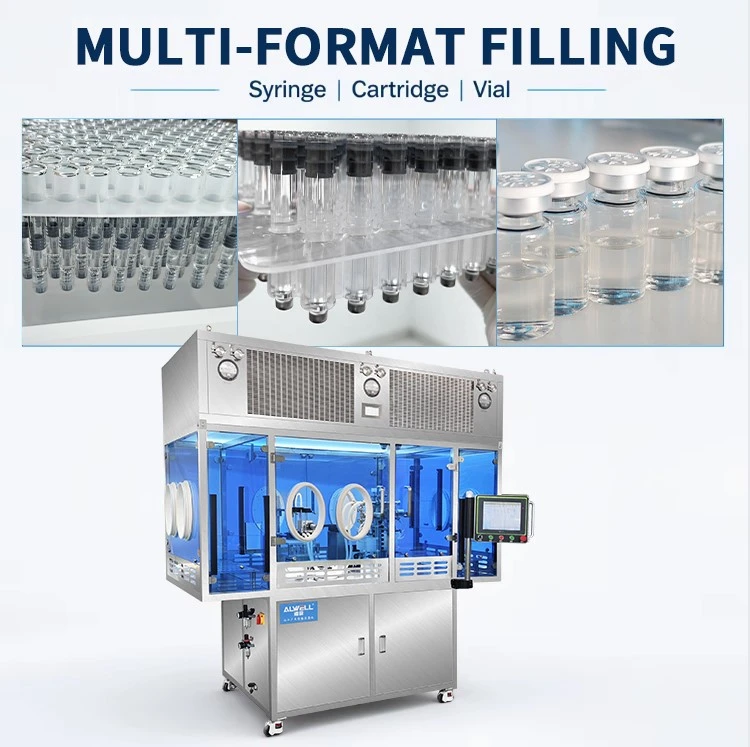
ALWELL bygger aseptiske påfyldningsplatforme i Shanghai til små injicerbare stoffer. Den indlejrede vakuumpåfyldnings- og propmaskine kører patroner, forfyldte sprøjter og hætteglas på den samme platform, ved hjælp af fuld servobevægelse med vakuumfyldning og -propning, in-line vejning og stoppositionsinspektion, der dækker området fra procesudvikling til kommerciel produktion. Udstyr er bygget efter GMP-krav med CE-certificering i et 5.000 m² stort anlæg.

Platformdeling betyder mest, når en farmaceutisk patronfyldningsproces senere skal udvides til fyldte sprøjter eller hætteglas: Doserings- og inspektionsarkitekturen fortsætter, og kun formatdelene ændres.
Hvis du kvalificerer en farmaceutisk patronpåfyldningsproces eller sammenligner udstyrsmuligheder, send os produktegenskaberne, batchplanen og beholderspecifikationen, og vores procesteam vil gennemgå linjekonfigurationen med dig.Anmod om en linjekonfigurationsgennemgang