


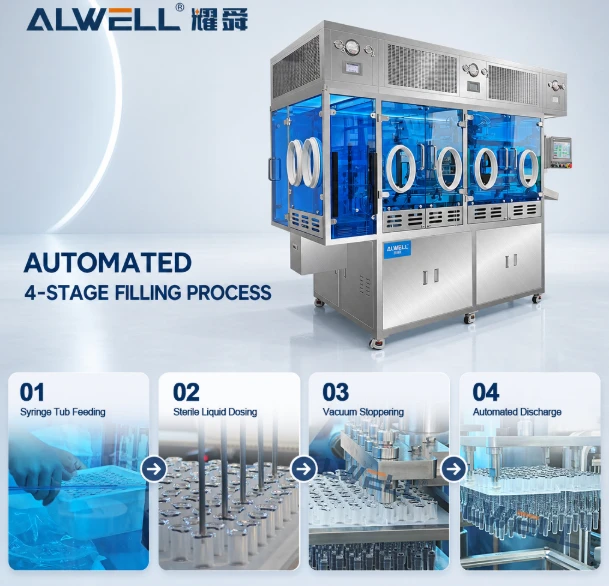
Efterhånden som biofarmaceutisk fremstilling skifter til fleksibel, lille til mellem batchbehandling, er RTU (Ready-to-Use) primær emballage opstået som en guldstandard. Præsteriliserede patroner, der leveres i Nest- og Tub-konfigurationer, eliminerer behovet for intern vask, depyrogenering og komplekse vand-til-injektionsværktøjer.
Men opnåelse af høj påfyldningspræcision og beholderlukningsintegritet kræver nøje tilpasning mellem RTU-patronfyldningsemballagespecifikationerne og det automatiske aseptiske påfyldningsudstyr.
Denne omfattende vejledning nedbryder Nest/Tub-emballagestandarder, muligheder for automatisk fodringsmekanisme, beholderstørrelsesbegrænsninger og vigtige tekniske overvejelser, når du bygger en RTU-påfyldningslinje i flere formater (PFS, patroner og hætteglas).
1. Forståelse af Nest & Tub Packaging Standards for RTU Cartridges
RTU-patroner ankommer forvaskede, depyrogenerede og ethylenoxid (EtO) eller dampsteriliseret inde i beskyttende, dobbeltposede plastikbaljer.
Nøglekomponenter afRTU patronfyldning:
Karret (beholder): Standardiseret ydre boks i plast (almindeligvis i overensstemmelse med ISO/ISO-justerede standarder for fodaftryk), der beskytter reden under transport.
The Nest (Grid Matrix): En ophængt polypropylenmatrix, der holder individuelle patroner lodret uden glas-til-glas-kontakt.
Tyvek-låg og beskyttelsesark: Varmeforseglet permeabelt låg, der tillader passage af sterilisationsgas, samtidig med at en steril mikrobiel barriere bevares.
Almindelige industrimatrixformater:
100-hullers Nest (10x10): Standard til 3,0 ml tand- og insulinpatroner.
160-hullers Nest (10x16 eller forskudt): Fælles for mindre 1,5 ml patroner for at optimere renrumsgennemstrømning.
2. Konfigurationer for indlæsning og aflæsning af udstyr
Interaktionen mellem din automatiske påfyldningslinje og Nest/Tub-fodaftrykket styrer partikelantal i renrum, linjehastighed og arbejdskrav.
[ Tub De-bagging ] ──> [ Tyvek Peeling ] ──> [ Nest De-nesting / Direct Filling ] ──>[Stop og krympning]
A. Automatisk indføring og udtagning af sække
Manuel udtømning af poser: Operatøren tørrer og fjerner ydre poser manuelt i en klasse C til klasse A-gennemføring.
Automatiseret robotaftapning: Robotarme stripper yderposer under ensrettet luftstrøm, hvilket reducerer menneskelig partikeldannelse inde i klasse A-isolatorer.
B. Afskalning og fjernelse af beklædning
Manuel peeling: Høj risiko for partikeludskillelse, hvis Tyvek-fibre rives i nærheden af åbne glashalse.
Automatisk mekanisk/vakuum-peeling: Opvarmede eller vakuum-assisterede peel-arme fjerner Tyvek-film uden problemer, hvilket eliminerer partikeldannelse lige over de blotlagte sterile patroner.
C. In-Nest Fyldning vs. De-Nesting Processing
| Behandlingsstrategi | Hvordan det virker | Fordele | Begrænsninger |
|
In-Nest-behandling |
Patroner forbliver inde i plastikhuset under påfyldning, isætning af bundstempel og topdækning. |
Ingen glas-til-glas-kontakt; høj hastighed; kompakt fodaftryk; færre bevægelige mekaniske dele. |
Kræver specialiserede indlejrede afdækningsværktøjer; strenge tolerancer for justering af redegitteret. |
|
De-Nesting (Out-of-Nest) |
Et robotstjernehjul eller griber trækker patroner ud af reden for kontinuerlig påfyldning/krympning. |
Tillader 100 % IPC (In-Process Control) vejning pr. flaske; lettere integration af roterende crimphjul. |
Lidt højere mekanisk kompleksitet; risiko for mindre glaskontakt, hvis stjernehjulsstyrene slides. |
3. Beholderdimensioner og kompatibilitet med mekanisk værktøj
Patroner kræver væsentligt strammere dimensionel tolerancestyring end standard hætteglas, fordi det endelige fyldte produkt skal passe ind i mekaniske peninjektorer eller autoinjektorer.
Kritiske dimensionelle kontrolpunkter:
Samlet længde & flange ydre diameter (OD): dikterer redelommefrihed. Hvis flangen er overdimensioneret, hænger patronerne ujævnt, hvilket resulterer i variable fyldningshøjder eller styrt af nålejustering.
Indvendig diameter (ID) Ensartethed: Styrer væskesøjlens højde og doseringsnøjagtighed. Variationer i glasvægtykkelse påvirker volumetrisk fyldningskonsistens ved brug af stempelpumper med fast slag.
Hals- og krympegeometri: Aluminiumshætten skal krympes med kontrolleret moment og tryk. Overkrympning knækker glashalsen; under-crimning fører til beholderlukkeintegritet (CCI) lækager under højdetrykskift.
4. Multi-format kompatibilitetsbegrænsninger: Patroner vs. PFS vs. hætteglas (3-i-1 kombinationslinjer)
Mange CDMO'er og fleksible lægemiddeludviklere vælger 3-i-1 Combo Filling Lines designet til at behandle RTU Prefilled Syringes (PFS), RTU Cartridges og RTU Vials på en enkelt maskinplatform. Selvom det er omkostningseffektivt, findes der tekniske kompromiser
Vigtigste tekniske udfordringer og løsninger i multi-format linjer:
1. Forskelle i tætnings- og stopmekanismer
- PFS: Kræver kun stempelindføring (via mekanisk stang eller vakuumindføring) fra toppen.
- Hætteglas: Kræver delvis/fuld gummiprop isætning, efterfulgt af kontinuerlig krympning af aluminiumshætten.
- Patroner: Kræver indsættelse af stempel med to ender, forsegling og bund OG krympning af tophætten.
- Udstyrsløsning:Modulære stationer med hurtigskiftende værktøjsarrays til placering af vakuumstempler og servokrympehoveder.
2. Dosering & dysebevægelsesdynamik
Viskøse geler (HA / PFS): Kræver servodrev med højt drejningsmoment, opvarmede tragte og dykkerdyser med tilbagesugning.
Sensitive Biologics (insulin/patroner): Kræver peristaltiske eller keramiske pumper med lav forskydning for at forhindre proteinafskæring og bobledannelse.
Udstyrsløsning:Udskiftelige pumpemanifolder (peristaltisk vs. roterende keramisk stempel) gemt som forudindstillede softwareopskrifter.
3. Skift nedetid & renrumsvalidering
Skift af formater på en kombinationslinje kræver udskiftning af redegribere, stjernehjul, påfyldningsnåle og krympepatroner.
Udstyrsløsning:Hurtigudskiftelige dele uden værktøj med laser-ætsede identifikationskoder. Dette garanterer formatskift på under 30 minutter uden at gå på kompromis med klasse A-renrumsintegriteten.
5.RTU patronpåfyldning: Tekniske kernepunkter
Kompatibilitet med rede/badekar: Optimeret til præ-steriliseret RTU (Ready-to-Use) rede- og karformater, hvilket sikrer problemfri automatiseret afnestning og karåbning.
Præcisionsdosering og boblefri teknologi: Anvender servodrevne keramiske pumper med høj præcision kombineret med vakuumassisteret påfyldning underRTU patronfyldningfor at forhindre mikrobobler og opnå ±1 % nøjagtighed.
3-i-1 Combo alsidighed: Designet med værktøjsløse hurtige omskiftningsmuligheder til fleksibel behandling af patroner, PFS og hætteglas på en enkelt modulær påfyldningslinje.
Rigid validering og overholdelse: Fuldt ud i overensstemmelse med cGMP og EU-GMP Annex 1-standarder, med 21 CFR Part 11-kompatible revisionsspor og pålidelig beholderlukningsintegritet.